
Обнаженная выемка M1,6 может остановить автоматизированную сборочную линию на двадцать минут, а цена самого электронного винта не имеет значения по сравнению с этим временем простоя. Ниже М3 зазор между винтом, который закручивается чисто, и винтом, который повреждает головку, часто сводится к долям миллиметра по глубине выемки, неправильной обработке поверхности или геометрии привода, которая никогда не предназначалась для электроинструментов.
Электронный винт — это миниатюрный резьбовой крепеж, обычно диаметром от M0,8 до M3, изготовленный с жесткими размерными допусками и снабженный прецизионной выемкой для привода, поэтому он может крепить тонкие панели, печатные платы и небольшие корпуса, не деформируя окружающий материал.
Три характеристики отличают его от винта общего назначения:
В метрических электронных винтах используется форма резьбы с углом 60 градусов, определенная стандартом ISO 68-1, а практический рабочий диапазон составляет от M1,0 до M3,0. Выбор правильного размера зависит от шага, глубины зацепления и материала, в который ввинчивается винт.
| Размер | Подача | Диапазон длины | Типичное применение |
| M1.0 | 0,25 мм | от 1,5 до 4 мм | Модули камер, носимые датчики |
| M1.2 | 0,25 мм | от 2 до 5 мм | Рамки для смартфонов, крышки разъемов |
| М1.4 | 0,30 мм | от 2 до 6 мм | Маленькие кронштейны, крепления антенны |
| M1.6 | 0,35 мм | от 2 до 8 мм | Монтаж печатной платы, сборка корпуса |
| M2.0 | 0,40 мм | от 3 до 10 мм | Корпуса для ноутбуков, отсеки для дисков |
| M2.5 | 0,45 мм | от 3 до 12 мм | Панели управления, промышленные дисплеи |
| М3.0 | 0,50 мм | от 4 до 16 мм | Бытовая техника, крупная электроника |
Глубина зацепления должна достигать как минимум удвоенного номинального диаметра. Винт M1,6, ввинченный в пластиковую бобышку всего на 1,5 мм, концентрирует нагрузку на слишком малом количестве резьб и срывает бобышку задолго до того, как винт достигнет номинального крутящего момента.
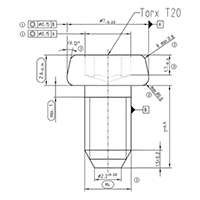
Приводы Торкс и шестигранные головки превосходят приводы с крестообразным пазом в электронной сборке, поскольку они передают крутящий момент через плоские вертикальные контактные поверхности, а не через наклонные кулачковые поверхности, которые выталкивают сверло из паза.
Поперечная выемка предназначена для выхода наружу, как только крутящий момент превысит пороговое значение. Такое поведение защищает ручной инструмент и мягкую головку винта, но при автоматизированной сборке оно становится помехой, поскольку пороговое значение смещается в зависимости от износа бита, толщины покрытия и выравнивания отвертки.
Нержавеющая сталь 304 является материалом по умолчанию для электронных винтов, но никелированная углеродистая сталь выигрывает по стоимости и проводимости, тогда как латунь и нержавеющая сталь 316 отвечают особым электрическим и коррозионным требованиям.
Толщина никелирования обычно составляет от 3 до 8 микрометров. Ниже 2 микрометров пористость резко возрастает, и винты начинают разрушаться во влажном хранилище еще до того, как достигают сборочной линии.
Большинство поломок электронных винтов не являются поломками резьбы. Это износ впадин, содранные пластиковые бобышки или перетянутые головки, и каждый из них указывает на значение крутящего момента, которое никогда не соответствовало материалу.
Эти цифры предполагают, что глубина зацепления как минимум вдвое превышает номинальный диаметр. Уменьшите это зацепление, и безопасный крутящий момент быстро упадет, потому что та же нагрузка распространяется на меньшее количество резьб, и вместо крепежа деформируется пластиковая втулка.
Класс допуска резьбы 6g является стандартным для электронных винтов. Это посадка с зазором, которая обеспечивает предсказуемость сборки, но это также означает, что винт от одного поставщика и резьбовое отверстие от другого редко будут воспроизводить посадку парного комплекта.
Утверждение поставщика электронных винтов — это процедура документирования и метрологии, а не сравнение цен. Пять проверок отделяют надежный источник от того, который отправит вам несоответствующую партию через шесть месяцев после начала производства.
Стандартные электронные винты и изготовленные на заказ нестандартные детали проходят разные пути утверждения. Для индивидуальной работы добавьте отчет о проверке первого изделия и габаритный чертеж, подписанный обеими сторонами, до начала массового производства.
M1.6 и M2.0 доминируют в бытовой электронике. M1.6 предназначен для монтажа печатной платы и сборки небольшого корпуса, а M2.0 — для корпусов ноутбуков и немного более тяжелых панелей. Винты ниже M1,4 обычно предназначены для модулей камер, носимых устройств и блоков прецизионных датчиков.
Это зависит от материала. Никелированная углеродистая сталь обладает ярко выраженными магнитными свойствами. Нержавеющая сталь 304 становится слабомагнитной после холодной формовки, а нержавеющая сталь 316 остается практически немагнитной. Если винт находится рядом с магнитным датчиком или защитным контуром, выберите нержавеющую сталь 316 или латунь.
Начните с момента затяжки от 0,25 до 0,40 Нм для резьбы из нержавеющей стали в пластик или тонкий металл, при условии зацепления не менее 4 мм. Уменьшите верхнюю границу примерно на треть при врезании в неармированный пластик и всегда подтверждайте это проверкой крутящего момента на реальной конструкции бобышки.
Машинные винты, ввинчивающиеся в металлические вставки, обычно можно использовать повторно несколько раз без потери функциональности. Винты, образующие резьбу, которые прорезают свою собственную дорожку в пластике, предназначены для одиночной установки, поскольку образовавшаяся резьба изнашивается при каждом снятии, и удерживающая сила быстро падает.