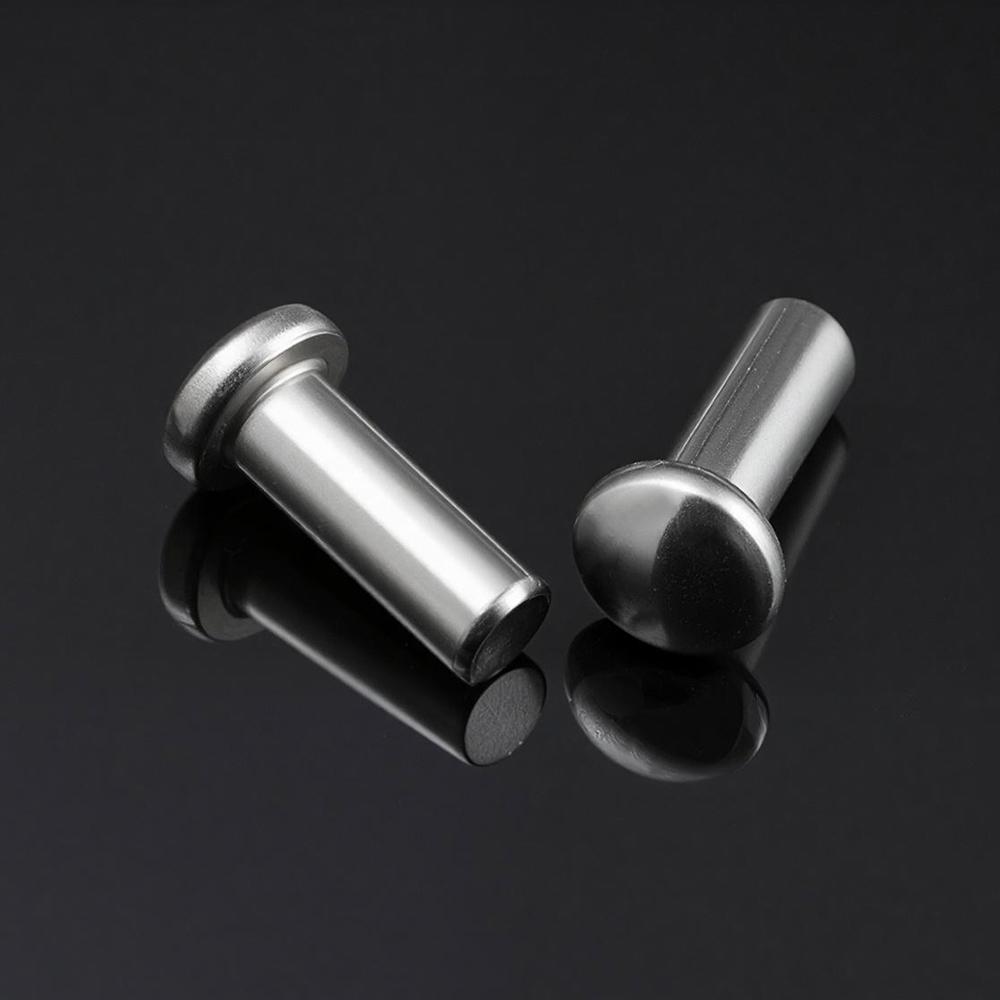

Полутрубчатая заклепка с хвостовиком диаметром 2 мм часто обеспечивает полное сочленение лапароскопических ножниц или браншей биопсийных щипцов. Он стоит несколько центов в перечне материалов и входит в число деталей с самым высоким риском в файле проекта: если заклепка медицинского устройства слишком твердая, соединение заклинит; если он слишком мягкий, после повторных циклов автоклавирования в губках появится люфт; если сплав неправильный, одна и та же заклепка становится местом коррозии и вопросом биосовместимости за одну доработку.
Большинство групп поставщиков сталкиваются с этой проблемой поздно, обычно когда первый образец изделия, прошедший стендовые испытания, возвращается после стерилизации со значением крутящего момента, выходящим за пределы чертежа. Геометрия заклепки никогда не была сложной задачей. Сложная часть — это происхождение материала, диапазон твердости, состояние поверхности и процесс схватывания.
Заклепка медицинского устройства представляет собой постоянное крепление, предназначенное для сборки медицинского устройства, и оно определяется не столько формой, сколько ее доказательствами: сертифицированным материалом, контролируемой твердостью, документально подтвержденной чистотой, допустимыми размерами и процессом установки, который может быть повторен при проверке.
Заклепка для медицинского устройства — это крепеж с холодной головкой или механической обработкой, сплав, твердость, размеры, состояние поверхности и параметры настройки которого указаны в системе качества производителя медицинского устройства, так что каждое готовое соединение может быть проверено, прослежено до номера плавки и воспроизведено в производственных партиях.
Физически деталь может быть неотличима от коммерческой полутрубчатой заклепки. Разница проявляется в четырех местах:
Удалите любой из этих четырех, и заклепка превратится в несоответствие, ожидающее следующего аудита поставщика.
Полутрубчатые заклепки покрывают большинство шарнирных соединений в инструментах многоразового использования, сплошные заклепки воспринимают структурные и сдвиговые нагрузки, а трубчатые и глухие заклепки предназначены для проушин, корпусов и узлов, до которых можно добраться только с одной стороны.
| Тип заклепки | Совместная функция | Типичное медицинское применение | Метод установки |
| Полутрубчатый | Поворот или контролируемое сжатие | Ножницы, щипцы, ретракторы, зажимы | Орбитальный или ударный |
| Трубчатая и ушко | Материал воздуховодов, низкопрофильная втулка | Контакты электродов, вкладыши канюль, корпуса разъемов | Орбитальный или спиновый |
| Твердый | Высочайшая прочность на сдвиг, постоянное соединение | Рамки для инструментов, ручки, лотки для стерилизации. | Ударный пресс |
| Слепить, сломать оправку | Односторонний доступ, закрытый или открытый конец | Корпуса устройств, одноразовые корпуса | Ручной или пневматический инструмент |
| Драйв | Быстрое схватывание, низкая нагрузка на зажим | Чехлы, панели, нестерильная фурнитура | Молоток или пресс |
| Пользовательский хладнокровный | Геометрия, написанная вокруг одного сустава | OEM-шарнирные механизмы | За проверенный процесс |
Если соединение должно поворачиваться, заклепка должна поворачивать головку, не приводя две части в жесткий контакт. Если соединение должно удерживать две пластины в постоянном сжатии, лучшим решением обычно является сплошная заклепка или винт с буртиком.
Нержавеющая сталь 316L является стандартным сплавом для заклепок для медицинских устройств. Он обеспечивает чистоту холодной головки, устойчив к стерилизации паром и оксидом этилена и доступен с полной отслеживаемостью от проволоки до готовой детали. Марки титана берут верх там, где важны вес, поведение при МРТ или гальваническая изоляция, а высокопрочные сплавы, такие как MP35N, предназначены для соединений, которым приходится выдерживать миллионы циклов нагрузки.
Сама по себе сила редко решает материальный вопрос. Более твердый сплав может привести к худшему шарнирному соединению, поскольку твердый хвостовик не войдет в контролируемую головку на тонком участке толщиной 1,5 мм. Вот почему выделенный ряд 316L остается рабочей лошадкой, несмотря на то, что его предел прочности на разрыв примерно вдвое ниже, чем у Ti-6Al-4V.
Стерилизация решает больше дизайнов, чем загрузка. Циклы парового автоклава при 134 C вызывают хлоридную коррозию под напряжением в неподходящей марке нержавеющей стали, гамма-излучение в типичных дозах от 25 до 40 кГр проходит через 316L и титан без значительной потери прочности, а повторные циклы оксида этилена оставляют остатки, которые должны быть очищены до пределов ISO 10993-7.
Пассивация — это этап процесса, требующий собственной проверки. ASTM A967 перечисляет несколько способов, и переход от азотной кислоты к лимонной кислоте меняет химический состав поверхности готовой заклепки настолько, что требуется повторная проверка соединения.
Два числа определяют большинство отказов заклепочных соединений: диаметральный зазор между хвостовиком и отверстием и диапазон твердости хвостовика. Все остальное вторично.
Приемка поворотного заклепочного соединения измеряется на соединении: крутящий момент, люфт и высота головки после установки. Размеры чертежа заклепки составляют лишь половину спецификации.
Поставщиков заклепок оценивают не только по деталям, но и по документации. Со 2 февраля 2026 года Постановление FDA о системе управления качеством приводит 21 CFR часть 820 в соответствие со стандартом ISO 13485, что делает записи поставщиков частью собственной области соответствия производителя устройств.
Контроль изменений — это пункт, который причиняет больше всего боли. Поставщик, который без предварительного уведомления меняет проволочный стан, закалку или химию гальванического покрытия, лишает законной силы валидацию процесса, проведенную клиентом, даже если каждый поступающий образец все еще проходит проверку.
Один квалифицированный поставщик — это одна точка отказа. Программы медицинских заклепок остаются стабильными, когда чертеж замораживается до начала поиска и два поставщика проходят квалификацию по одной и той же спецификации.
Самая дешевая заклепка в каталоге становится самой дорогой частью устройства в тот день, когда проверка обнаруживает неотслеживаемую партию.
Нержавеющая сталь 316L подходит для большинства применений, поскольку она хорошо охлаждается, допускает пассивацию и выдерживает стерилизацию паром, оксидом этилена и гамма-излучением. Титан Grade 2 и Grade 5 используется там, где имеют значение вес, совместимость с МРТ или гальваническая изоляция, а MP35N появляется в соединениях с большим циклом использования.
Да, при условии, что поставщик может хранить спецификации. Деталь должна соответствовать требованиям биосовместимости и чистоты устройства, обеспечивать возможность отслеживания партии и быть установлена в соответствии с утвержденным процессом. Большинство коммерческих линий заклепок не могут обеспечить документацию по уровню нагрева или контроль изменений, и это дисквалифицирует их.
Сначала установите допуск отверстия, H9 или H10 для шарнирного соединения, затем укажите диаметральный зазор, диапазон твердости хвостовика и высоту головки ролика. В завершение укажите функциональные требования к собранному шарниру, такие как крутящий момент шарнира от 0,02 до 0,2 ньютон-метра и максимальный осевой люфт 0,1 мм.
Заклепки чаще всего встречаются в инструментах, системах доставки и стерильной упаковке, а не в имплантатах длительного действия. Когда заклепка попадает в имплантируемую сборку, сплав должен быть предназначен для имплантатов, поверхность должна соответствовать соответствующей категории испытаний ISO 10993-1, а процесс установки должен быть валидирован для этого конкретного устройства.
Сопоставьте заклепку с соединением, задокументируйте соединение, а затем аттестуйте двух поставщиков по одному и тому же чертежу. Этот приказ удерживает часть в два цента от задержки выпуска устройства.