
Каждое неудачное соединение листового металла связано с одним из трех решений, принятых еще до того, как водитель коснулся крепежа: неправильный размер, неправильная точка сверления или неправильный шаг резьбы для основного материала. Листовой металл варьируется от мягкой алюминиевой обшивки толщиной 0,5 мм до кронштейнов из холоднокатаной стали толщиной 3 мм, а крепеж, настроенный на одну толщину, будет либо свободно вращаться в другой, либо срезать край панели при входе. Понимание того, как саморезы нарезание и формирование резьбы внутри отверстия — это отправная точка для выбора правильной детали, а не угадывание из корзины с деталями.
Саморез выполняет две функции одновременно: создает сопряженную резьбу по мере продвижения и сжимает соединенные слои после посадки. Варианты формирования резьбы вытесняют металл наружу без удаления материала, что хорошо работает в тонком, пластичном листе, где смещенный металл затекает в основание резьбы. Варианты нарезания резьбы позволяют срезать материал с помощью наконечника с прорезями или канавками, который подходит для более толстых или твердых листов, в противном случае формовка может привести к растрескиванию панели или созданию чрезмерного крутящего момента. Смешение этих двух категорий является наиболее распространенной причиной зачищенных отверстий, о которых сообщают производственные предприятия.
Смещает материал радиально. Лучше всего подходит для листов толщиной менее 1,5 мм и более мягких сплавов, где герметичное уплотнение важнее, чем прочность на выдергивание.
Удаляет скручивание материала по мере его продвижения. Предпочтительно для листов толщиной 1,5 мм и выше или для повторяющихся циклов сборки и разборки.
Сочетает наконечник сверла с режущей резьбой в одной части, устраняя необходимость в отдельном шаге пилотного отверстия на стали толщиной примерно до 3 мм.
Калибр — это код диаметра, указанный на упаковке, и его следует выбирать в соответствии с более тонким из двух соединяемых слоев, а не с более толстым. Датчик, который слишком велик для тонкой внешней оболочки, деформирует окружающий металл в видимую ямку; калибр, который слишком мал для толстого кронштейна, проделает всего несколько оборотов, прежде чем закончится глубина зацепления.
Длина рассчитывается по-разному в зависимости от типа соединения. Для соединения внахлест двух листов винт должен полностью пройти через оба слоя плюс две-три открытые резьбы на задней стороне, чтобы подтвердить полное зацепление без чрезмерного выступания. Для винта, ввинчиваемого в сформированный фланец или экструдированный профиль, длина должна оставлять как минимум три полных витка зазора ниже поверхности фланца, поскольку меньшее количество витков резко снижает сопротивление выдергиванию, а большее количество витков рискует упереться в нижнюю часть внутренней стенки.
| Комбинация листов | Типичный калибр | Типичная длина |
| 0,6 мм to 0.6mm lap joint | №6 | 9,5 мм |
| 1,0 мм to 1.6mm bracket | №8 | 13 мм |
| 1,6 мм to 2.4mm frame | №10 | 16 мм |
| 2,4 мм to 3.0mm structural | №12 | 19 мм |
Наконечник самосверлящего винта классифицируется по номеру балла, который примерно соответствует общей толщине материала, в который он может проникнуть без направляющего отверстия. Насадки Пункт 1 и Пункт 2 обрабатывают легкие листы толщиной от 0,7 мм до 3,2 мм вместе взятые. Наконечники Пункт 3 расширяют этот диапазон до 4,8 мм, а наконечники Пункт 5 предназначены для секций конструкционной стали толщиной примерно до 6,4 мм. Выбор наконечника с номиналом ниже фактической толщины пакета вынуждает установщика увеличивать крутящий момент привода для компенсации, что увеличивает вероятность сорванной резьбы или отлома головки, а не устраняет основное несоответствие.
Количество флейт имеет такое же значение, как и количество точек. Однолезвийный наконечник сверла эффективно удаляет стружку при работе с тонкими листами, но может отклоняться от центра при работе с более толстыми стопками; Рифленый или крыльевой наконечник отводит мусор от отверстия в конструкционной стали и уменьшает осевую силу, необходимую для начала проникновения. При повторяющихся производственных циклах стандартизация по одному баллу для каждой группы материалов, а не по одному рейтингу для всей работы, обеспечивает предсказуемость времени цикла и процента брака в зависимости от смены.
Для сверления сверла на один размер меньшего размера не просто потребуется больше времени, чтобы проникнуть в отверстие. Он генерирует локализованное тепло, которое упрочняет край отверстия, который затем сопротивляется следующему проходу нарезания резьбы и создает свободное соединение с недостаточным моментом затяжки, даже несмотря на то, что водитель сообщил о полной посадке.
Точечный износ легко не заметить, поскольку он ухудшается постепенно, а не выходит из строя сразу. Свежая насадка Point 2 может легко очистить стопку толщиной 3 мм, но после нескольких тысяч циклов та же насадка может начать плохо справляться с листом толщиной 2 мм, и операторы часто в ответ нажимают сильнее, а не меняют насадку. Отслеживание количества циклов на бит, даже при использовании простой таблицы учета на рабочей станции, позволяет выявить этот дрейф до того, как он проявится в виде всплеска отклоненных соединений. Предприятия, работающие на одной и той же линии в две или три смены, часто обнаруживают, что постепенная замена бит в течение смены, а не ожидание видимого сбоя, позволяет поддерживать стабильный уровень брака в течение недели.
Шаг резьбы, расстояние между соседними гребнями резьбы, определяет, сколько материала входит в зацепление каждой резьбы и насколько быстро винт продвигается за один оборот. Резьба с крупным шагом имеет меньшее количество витков на дюйм и более глубокий профиль резьбы, что обеспечивает сильное сопротивление зачистке тонкого, мягкого листа, где каждая резьба должна сильно вгрызаться в ограниченный материал. Резьба с мелким шагом упаковывает больше резьб на одну и ту же длину, распределяя нагрузку зажима на большее количество точек контакта, что подходит для более толстых листов и для применений, подверженных вибрации.
Точка пересечения, при которой мелкий шаг начинает превосходить крупный шаг, обычно находится в диапазоне от 1,6 до 2,0 мм, в зависимости от твердости сплава. Ниже этого диапазона крупный шаг всегда обеспечивает лучший сохраняемый крутящий момент, поскольку для полного формирования мелкой резьбы просто не хватает глубины материала. Выше этого диапазона мелкий шаг препятствует срыву резьбы при повторяющихся циклах нагрузки, поскольку большее количество витков испытывают одинаковое усилие зажима, поэтому ни одна резьба не несет непропорциональной доли напряжения.
Выбор шага также зависит от допуска пилотного отверстия, выбранного на входе. Перфорированное или просверленное отверстие, размер которого превышает даже несколько сотых миллиметра, позволит резьбе с крупным шагом войти в зацепление почти нормально, поскольку более глубокий профиль резьбы требует большего захвата материала. Резьба с мелким шагом в одном и том же отверстии увеличенного размера теряет гораздо большую долю доступного зацепления, поскольку каждая отдельная резьба изначально меньше. Это одна из причин, по которой производственные чертежи для более толстых сборок с мелким шагом обычно требуют более жестких допусков направляющих отверстий, чем чертежи, написанные для тонкого листа с крупным шагом.
Две панели одинаковой толщины могут вести себя совершенно по-разному под одним и тем же крепежом, если состав их сплава разный. Твердость алюминиевого листа составляет примерно треть от твердости мягкой стали при эквивалентной толщине, поэтому наконечник сверла, рассчитанный на сталь, почти слишком легко пробьет алюминий, что иногда приводит к раскачиванию крепежа до того, как резьба войдет в зацепление. Нержавеющий лист расположен на противоположном конце, выделяя гораздо больше тепла от трения во время забивания, поэтому крепежные детали, совместимые с нержавеющей сталью, обычно подвергаются более жесткой обработке корпуса на вершине и боковых сторонах резьбы.
Пластичность также влияет на то, насколько сустав способен прощать чрезмерные нагрузки. Мягкий алюминий будет продолжать деформироваться после точки полной посадки, а это означает, что привод, настроенный на стальной крутящий момент, выгнет окружающую панель до того, как сработает сцепление. Более твердые сплавы противостоят этой деформации, что приводит к срыву резьбы, а не к выгибанию, если настройка сцепления слишком агрессивна. Соответствие крутящего момента привода и настроек сцепления конкретному сплаву, а не только толщине, закрывает этот пробел.
Выбор покрытия самой застежки также зависит от этих различий в материалах. Винт из оцинкованной углеродистой стали, ввинченный в голый алюминий, может со временем вызвать мягкую гальваническую реакцию во влажной среде, постепенно ослабляя соединение, даже если первоначальная механическая посадка была правильной. Крепежи с покрытием, совместимым с основным листом, или физический барьер, такой как нейлоновая шайба, где должны соприкасаться разнородные металлы, позволяют избежать этого медленного разрушения. Он редко проявляется в первые недели эксплуатации, именно поэтому его пропускают во время первоначальных проверок качества и обнаруживают только через несколько месяцев в виде необъяснимой партии незакрепленных соединений.
Последовательность крепления зависит не столько от самого винта, сколько от повторяемости последовательности установки. Магазины, которые получают меньше всего обратных звонков, как правило, следуют одному и тому же контрольному списку, независимо от уровня опыта оператора.
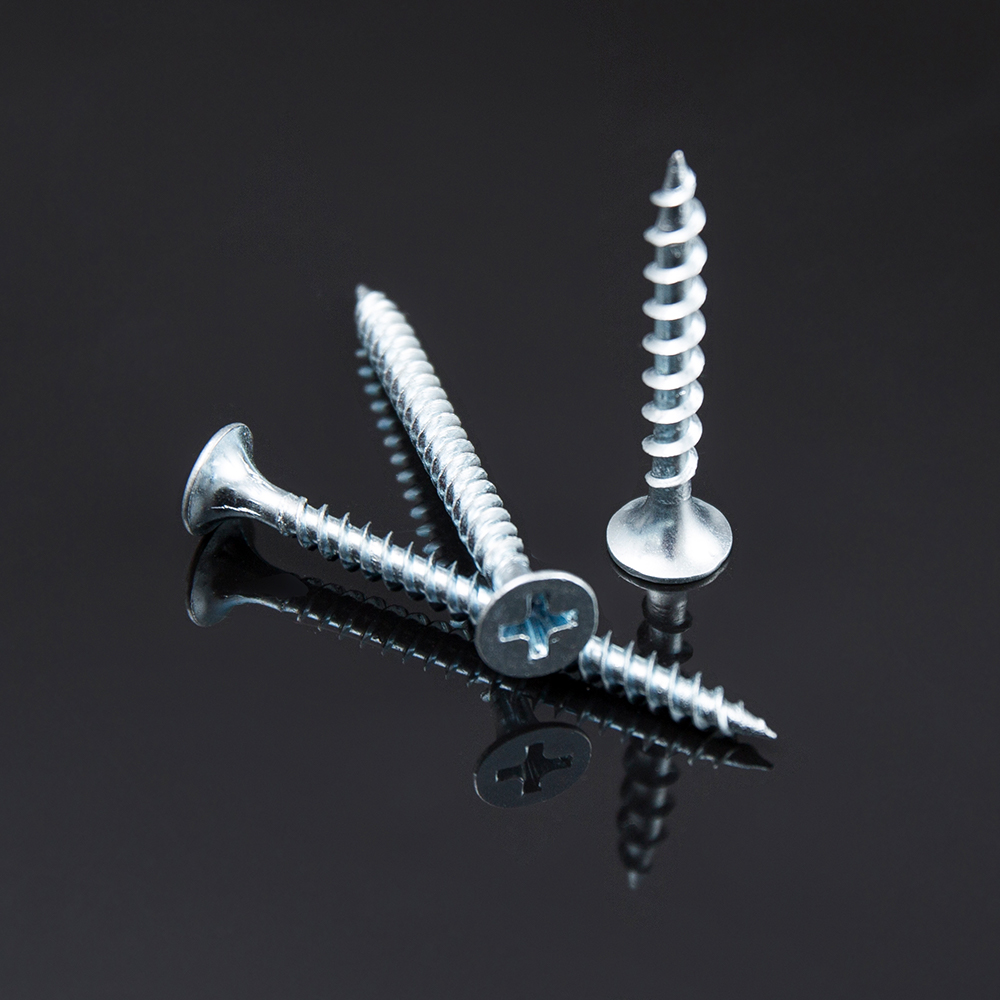 Перпендикулярное выравнивание и постоянная скорость привода уменьшают боковую нагрузку на резьбу во время установки.
Пилотные отверстия заслуживают отдельного упоминания. Для винтов, нарезающих резьбу в тонком листе, пропуск направляющего отверстия обычно является приемлемым и даже предпочтительным, поскольку формируемая резьба опирается на ненарушенный материал вокруг отверстия. Для винтов для нарезания резьбы из более толстого листа направляющее отверстие размером примерно 85 процентов от внутреннего диаметра винта существенно снижает крутящий момент без ущерба для зацепления резьбы и заметно продлевает срок службы долота при выполнении больших объемов работ.
Крепление также играет незначительную, но важную роль в обеспечении постоянства крутящего момента. Панели, которым разрешено изгибаться во время движения, поглощают часть приложенной силы в виде прогиба, а не зажима, что позже проявляется в виде соединения, которое правильно считывается при первоначальной проверке крутящего момента, но ослабляется после первых нескольких циклов нагрузки, когда панель стабилизируется. Прочное прижатие стопки к жесткой опорной пластине во время сборки, даже на несколько секунд, пока водитель устанавливает крепеж, устраняет эту переменную и делает показания крутящего момента гораздо более повторяемыми от одного оператора к другому.
Большинство сбоев в эксплуатации попадают в короткий список узнаваемых закономерностей, и каждая из них указывает на конкретное несоответствие, а не на случайный дефект.
| Симптом | Вероятная основная причина | Коррекция |
| Винт крутится, не закусывая | Калибр слишком мал или отверстие слишком велико | Увеличьте размер на один калибр или уменьшите размер пилотного отверстия. |
| Голова откалывается во время езды | Установлен слишком высокий крутящий момент для твердости материала. | Нижняя настройка сцепления, сначала проверьте на металлоломе |
| Панельные ямочки вокруг головы | Размер слишком велик для тонкого внешнего листа | Уменьшите калибр, добавьте вариант с шайбой |
| Ослабление соединения после нескольких недель эксплуатации | Грубый шаг used on thicker vibrating panel | Переключитесь на мелкий шаг, еще раз проверьте характеристики крутящего момента. |
| Винт блуждает, прежде чем проникнуть | Острие сверла слишком агрессивное для мягкого сплава | Выберите меньший номер точки, уменьшите давление подачи. |
Полезная диагностическая привычка — сохранять небольшой набор неудачных образцов из каждого производственного цикла и исследовать профиль резьбы под увеличением. Зачищенное отверстие с чистой неповрежденной резьбой на самой застежке обычно указывает на несоответствие отверстия или размера. Крепеж с заметно изношенными или закругленными гребнями резьбы вместо этого указывает на чрезмерную эксплуатацию сверла, которое следовало заменить несколькими тысячами циклов ранее.
Это также помогает отличить настоящий дефект крепежа от дефекта процесса перед изменением спецификации. Переход на более тяжелый калибр или другой шаг для решения проблемы, которая на самом деле является проблемой крепления или калибровки крутящего момента, часто приводит к появлению нового набора проблем, таких как увеличение ямочек, без решения исходной жалобы. Короткий проход по выявлению первопричины, заключающийся в сравнении нескольких неисправных образцов с контрольным списком установки, прежде чем приступить к составлению спецификации, обычно решает проблему быстрее и позволяет избежать ненужных изменений номеров деталей в ходе производственного цикла, который в остальном работал хорошо.
Для цехов, неоднократно использующих одни и те же комбинации листов, стоит документировать короткую карточку спецификации для каждой сборки, а не каждый раз заново определять толщину, длину, точку и шаг с нуля. На типичной карточке указаны два слоя материала, их толщина, выбранные параметры. винты для листового металла калибр и длина, рейтинг точки сверления, тип шага, целевой крутящий момент привода и любые требования к пилотному отверстию. Прикрепление этой карты к рабочему заданию устраняет двусмысленность между сменами и дает новым операторам рекомендацию, не зависящую от племенных знаний.
Когда появляется новая комбинация листов, которая еще не задокументирована, хорошо работает быстрый трехэтапный пробный запуск: задайте один образец с крутящим моментом, установленным производителем, и проверьте на наличие углублений или зачисток, отрегулируйте крутящий момент с небольшими приращениями в любом направлении на основе этого результата, затем зафиксируйте настройку, как только три последовательных образца сядут чисто с постоянным зазором. Этот пробный подход занимает несколько минут и предотвращает запуск всей партии с непроверенными настройками.
Выбор крепежа также влияет на подверженность коррозии, хотя этот фактор выходит за рамки чисто механической посадки. Внутренние кронштейны редко нуждаются в покрытии. самосверлящие крепежные детали , но все, что подвержено погодным условиям, воде или прибрежному воздуху, выигрывает от коррозионностойкого покрытия или конструкции из нержавеющей стали, даже если базовые механические характеристики в противном случае требовали бы использования стандартной детали из углеродистой стали.
Саморез по мере продвижения нарезает или образует собственную резьбу, но, как правило, ему все равно требуется направляющее отверстие в металле. Самосверлящий винт имеет острие сверла, поэтому он может просверлить собственное стартовое отверстие и сформировать резьбу за один проход, что ускоряет сборку на более толстом листе.
Соединение с недостаточным моментом затяжки все равно будет сопротивляться вращению вручную, и при снятии будет видна неповрежденная резьба. Зачищенное отверстие вращается свободно с небольшим сопротивлением и часто имеет сглаженный, закругленный край отверстия, а не определенный профиль резьбы.
Можно, но размер должен быть рассчитан на более тонкий слой, чтобы избежать ямочек, а длина должна по-прежнему учитывать полное зацепление через более толстый слой. Вот почему во многих сборках используется один калибр с длиной, выбранной специально для объединенной стопки, а не для каждого листа отдельно.
Да. Резьба с крупным шагом продвигается быстрее за один оборот, поскольку каждый оборот охватывает большее линейное расстояние, что сокращает время цикла при больших объемах работ, когда тонкий лист не требует работы с мелким шагом.
Алюминий деформируется с меньшей силой, чем сталь, поэтому настройка крутящего момента, откалиброванная для стали, приведет к перегрузке и образованию ямочек на алюминии до того, как сработает сцепление, в то время как та же настройка может привести к недостаточной посадке стального соединения. Настройки крутящего момента следует проверять для каждого материала, а не принимать по одному значению по умолчанию.